3.6. Анализ на резултатите от изследванията на износване
3.6.1. Проверка на адекватност
При обработването на всички резултати за регресионен модел е използван полином от втора степен. При сравненията с линейни и други типове уравнения чрез съответните им характеристики - дисперсия и коефициент на корелация R², е доказана по-добрата съпоставимост с опитните данни на избраната полиномна регресия. При проверката на адекватност чрез рутинни процедури с програмата StatGraphics, при съответните степени нa свободa и при ниво на значимост 0,01, може да се твърди, че за представителните състави, с които се извършват изчислителните процедури, регресионните уравнения са адекватни и са съпоставими с опитните резултати.
3.6.2. Точност на прогнозите
Точността на прогнозите е проверена чрез сравнения за осемте нивá между действително постигнатия брой изстрелвания n1'(д) и N1'(д) от състав 1' от традиционната технология, и направените прогнозни изчисления за неговите граници n1'*1(п) (табл.8) и N1'*1(п) (табл.11) с използване на съотношението му към състав 1 (от вакуумираните форми), изразено с коефициента К1-81'/1 (табл.5). След елементарни пресмятания на процентните съотношения към действително постигнатия брой изстрелвания от образец 1', за всяко ниво се получават данните, показани в табл.12.
Табл.12
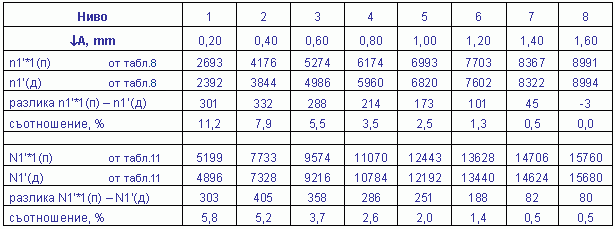
Прогнозата слабо превишава действителното състояние. Максимална разлика от около 10% се получава при първо и второ ниво, и то за гаранционната граница n, която задължително се преминава от пластмасовите модели по време на изработване на леярските форми. Това различие е информативно и практически няма никакво значение. При минималната износоустойчивост N разминаването между прогнозния и действителния брой формования от 0,5 - 6% е напълно приемливо. Разликата от няколкостотин формования при едно серийно производство на отливки, надали би предизвикала съществени проблеми при експлоатацията на моделите. Въпреки това, в програмата за прогнозите, наред с представените вече стойности за N (таблици 10 и 11), ще се показват и такива, намалени с 3%, колкото е средният процент от разликите при изстрелването с формовъчна смес.
3.6.3. Сравнения между двете технологии за изработване на леярски пластмасови модели
Сравняването на резултатите за износването на образците от двете технологии е направено за съставите, изследвани при въртене в пясък. В табл.13 е показана процентната разлика между вакуумираните (вф) и пластмасовите форми (пф), като са използвани данните от табл.2 и табл.3 за изминатия път L1-8 вф, и L1-8 пф, в метри.
Табл.13
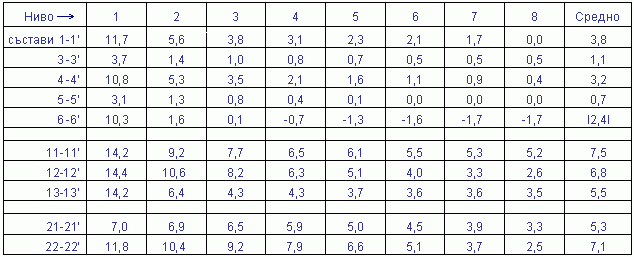
От показаните в табл.13 съотношения, навсякъде (без 6-6', частично), за всички състави и всички нивá, образците от вакуумираните форми превъзхождат тези от класическата технология по износоустойчивост средно с 4%, което тук се приема за несъществено. Забелязва се, че след високите стойности в началните нивá, съотношенията постепенно намаляват до около практически нищожния 1%. Това се дължи на установените в т.2.2 различия при формирането на повърхностния слой и на различната начална грапавост.
Тук е редно да се вметне, че всяко едно безсмислено задълбочаване в коментарите за разликите между двете технологии би довело до абсурдния извод колко изключителна е технологията, ползваща вакуумирани форми, и как хиляди световно известни и неизвестни производители на екипировка тутакси ще захвърлят традиционната технология, и ще прегърнат новото технологично решение, измислено в Лабораторията по леене на металите в ТУ-София. Реалността изисква да се каже, че няма нищо изключително в моделите от вакуумираните форми и оптималното решение е това, когато и където има такава възможност, двете технологични системи да се ползват заедно.
3.6.4. Влияние на вида, количеството и едрината на пълнителя
Влиянието на различните по вид пълнители върху износването при въртене в пясък е определено за съставите с най-добра износоустойчивост, съдържащи един пълнител, при съотношение към смолата АП1 2:1: състав 5 - АП1+Fe, състав 11 - АП1+корунд и състав 22 - АП1+пясък. Получената разлика между съставите с пълнител железен прах и корунд е малка (~6%), докато износването на пробите с пясък е значително (~39% спрямо корунда и 36% спрямо Fe). Обяснението е в това, че кръглите зърна на пясъка най-лесно се откъртват от смолата, а и имат по-малка твърдост от зърната на корунда - съответно 820 и 1800 по Knoop. Причината за много добрата износоустойчивост на железния прах, който е един мек и пластичен материал, е в благоприятната промяна на формата му при износването.
Влиянието на количеството на пълнителя е определено за част от съставите от трите групи, имащи еднакъв пълнител, еднаква големина на частичките и различно съотношение към смолата АП1, количеството на която е прието за единица. На фиг.17-а са показани данните от табл.2 за последното, осмо ниво на износване. Лесно се установява, че оптималното съотношение е пълнител-смола 2:1. Това потвърждава известната постановка, че с увеличаване на количеството на пълнителя до някакви оптимални граници (в случая, до два пъти спрямо смолата), износоустойчивостта се подобрява. Тогава пълнителят участва с все по-голям дял в противодействието на абразивния поток, а смолата е още в достатъчни количества, за да се осигури здрава връзка между частиците на пълнителя. Този добър баланс се нарушава при излизане от оптималното съотношение и се стига до увеличаване на износването.
Влиянието на едрината на пълнителя е показано на фиг.17-б, където са сравнени данни за състави от втора група с пълнител карборунд и от трета група с пълнител пясък. При едрина на пясъчните зърна и на частиците на карборунда над 0,16 mm износването се увеличава. Причината е, че при откъртването на по-едри частици, смолата около освободеното от тях пространството бързо се премахва и размерите намаляват също интензивно.
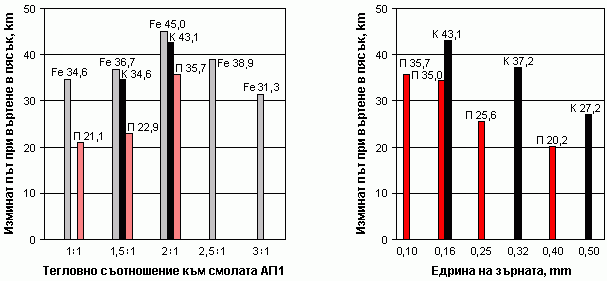
а) б)
Фиг.17. Зависимост на износването от количеството (а) и едрината (б) на пълнителя
Fe-железен прах; К-карборунд; П-пясък.
3.6.5. Отнасяния към стандарти
Ползата от проведените изследвания е в това, че получените данни могат да се отнесат до износването на леярските модели в производствени условия. Щом е известно при какъв брой формования лимитиращ размер на модел с определен състав намалява с определена стойност, няма никакво значение дали нивàта на отчитане са през 0,2 mm или са произволни. Така, чрез намерените уравнения е възможно да се правят прогнози за износването (границите n и N) на пластмасови модели с размери, попадащи в размерните редове на стандарти, за които различните класове на точност имат съответни допустими отклонения. Например, за EN 12890:2000, може да се определи износването на модели с размери до 4000 mm за неговите класове К1 до -2 mm и К2 до -3,2 mm. Същото се отнася и до ГОСТ 11961-87 за отделните му (общо девет) класове. Но в крайна сметка, в какъв вид (как) ще се ползват опитните данни, какви нивá ще се възприемат, от какви стойности на тези нивá ще се започне отчитането на износването на който и да е пластмасов модел, ще решава единствено производителят на отливки.
3.6.6. Развитие на изследванията по износването
От постановката на изследванията и възприетите ограничения (т.3.1.) се разбира, че тук е обхваната само част от многофакторния процес на взаимодействие между моделите и формовъчната смес. От това произтичат следните няколко бележки за едно бъдeщо развитие на изследванията по износването на моделната екипировка като цяло:
- въпреки че границата n не зависи от метода на формоване, тя и границата N се отнасят за машинно изработване на леярските форми. Би било смешно да се прогнозира намаляване на размерите с 0,2 mm за модел, "разчукван" при изваждането му от ръчно или крачно "набитата" леярска форма, при което между модела и "пръстта" се оформя процеп от няколко милиметра, често зависещ и от количеството погълнат алкохол. Настрана от това, въпросът за износването на екипировката при различните методи за машинно изработване на леярските форми си остава открит. Даже, определеното въздействие на един от тях, изстрелването, може да се детайлизира в зависимост от налягането на изстрелване, диаметъра на изстрелващия отвор, разположението на моделите спрямо този отвор, вида на вентилацията и т.н. Кой е най-силно абразивно действащият метод на формоване, как влияят комбинираните методи на уплътняване на сместа и дали влиянието на различните начини на формоване върху износването на моделите влиза в рамките на точността на предложения тук подход, е проблем на бъдещи изследвания;
- докато границата n не зависи от вида и състава на сместа, за границата N е възможно това влияние да има някакво значение и да трябва въвеждане на корекционни коефициенти. Друг е въпросът, дали ще се впечатли човек от практиката, че моделът му ще издържи вместо 1000, 1001 формования. И все пак, N е минимална граница, и за истинска радост на собствениците на леярни, техните пластмасови модели със сигурност ще я преминават при всякакъв състав на пясъчно-глинестите им смеси. Какво е положението при самовтвърдяващите се смеси, определено е предмет на следващи във времето изследвания;
- бъдещата изследователска работа задължително трябва да обхване и износоустойчивостта на металната моделна екипировка. Липсата на самозаблуждаващи претенции за изключителността на екипировката (пластмасови модели, метални модели и кокили), получена във вакуумирани пясъчни форми, отваря наистина интересни възможности за сътрудничество в тази насока;
- ясно е също, че всяко едно бъдещо развитие на темата е свързано и с използването на богатите възможности на трибологията.
« « « предходна страница съдържание на дисертацията следваща страница » » »