3.5. Износване при изстрелване на формовъчна смес
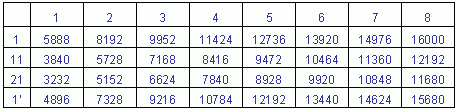
И тук опитите се провеждат със същата екипировка, машина (без лабиринтното приспособление), условия и пробни тела 1, 11, 21 и 1'. Разликата е, че изстрелването се извършва с формовъчна смес - 6% бентонит, 2% каменовъглен прах и 4% влажност, което отговаря на действителните условия на работа на моделите. Направените през 1000 изстрелвания измервания на размера А се обработват чрез регресионен анализ - изглаждане на четирите експериментални криви с едновременното им екстраполиране след 5000 изстрелвания (фиг.16), а чрез интерполиране се определят изстрелванията, при които четирите износвани образци пресичат осемте нива (табл.9).
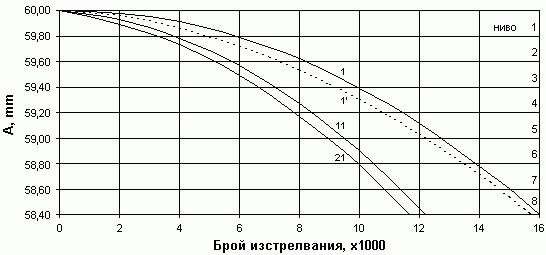
Фиг.16. Износване на пробни тела 1, 1', 11 и 21 при изстрелване на формовъчна смес
Табл.9
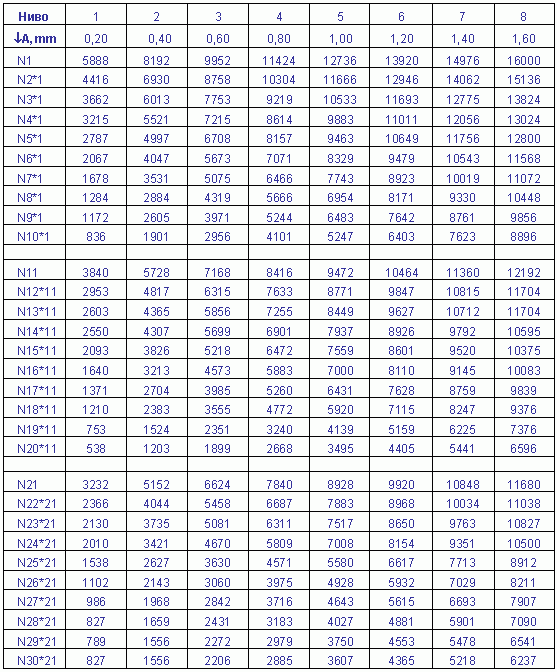
И тук, при умножаване на коефициентите К1-8 за всяка от трите групи (от табл.4) със стойностите за износването чрез изстрелване на формовъчна смес на съответните им представители 1, 11 и 21 (от табл.9), за всяко едно от нивáта се определя още една граница на износоустойчивост N за всички разглеждани, но не тествани по този начин моделни състави (образци) от вакуумираните форми (табл.10).
Табл.10
За определянето на N при образците от класическата технология и тук съставите от първа група от класическата технология 3', 4', 5' и 6' са отнесени към нейния представител от вакуумираните форми 1, както това е направено с втора група, където съставите 11', 12' и 13' са отнесени към представителя 11, и с трета група, където 21' и 22' са отнесени към състав 21. Резултатите са показани в табл.11.
Табл.11
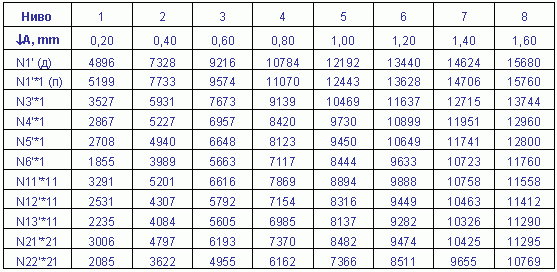
Резултатите от този трети, последен етап от подхода, са постигнати след въздействието на формовъчна смес, при силно абразивно действащ на моделната екипировка метод на формоване и разположение на изстрелващите отвори на машината, осигуряващо максимално износване на образците. Ето защо, N е търсената минимална граница на износоустойчивост, с което целта на изследванията по износването е изпълнена. Това е показателят с твърде важно значение за потребителите на леярска екипировка. Достигането на N показва на формовчиците, че е настъпил моментът за засилен контрол върху моделите. След преминаване на минималната износоустойчивост, могат да се очакват проблеми с качеството (точността) на изработваните форми и отливки. Но кога ще бъдат отстранени моделите от формовъчните линии, се решава според конкретните обстоятелства и това тук не е предмет за коментар.
За границите n и N на всички състави са изведени необходимите за софтуера регресионни уравнения.
« « « предходна страница съдържание на дисертацията следваща страница » » »