3. Изследвания за износването на пластмасовите модели
3.1. Обща постановка на изследванията
За тази най-важна за разработката част, трябва да се доуточни, че:
- целта на изследванията тук е да се намери минималната (граница на) износоустойчивост на различни моделни състави, което да послужи за изграждане на информационната основа на софтуера за прогнози на експлоатационните характеристики на пластмасовите модели, и
- това трябва да стане с прост подход, при който да се използва лесно осъществима експериментална уредба и да се прилага рутинно математическо обработване на резултатите.
- максималната граница, до която моделите биха съхранили качествата си, се счита за безинтересна като познание и тук няма да се разглежда;
- влиянието на състава на пясъчно-глинестите смеси върху износването на пластмасовите модели тук няма да се отчита;
- износването на моделите от традиционната технология ще се изследва ограничено, защото за нея в бъдеще в софтуера ще се добавят нови материали;
- сравненията с износването на металните модели тук няма да се представят.
- износване на множество от пробни тела с различен състав чрез движението им в пясъчна среда, проследяване на намаляващите им размери и в резултат на това, намиране на количествени съотношения между отделните състави;
- износване на няколко пробни тела с различен състав чрез изстрелване на пясък и от установените вече съотношения, определяне на износоустойчивостта на всички изследвани преди състави и при тези експериментални условия;
- износване на същите по състав няколко на брой наново изработени пробни тела чрез изстрелване на формовъчна смес и пак чрез същите съотношения, определяне на износоустойчивостта на всички изследвани преди състави и при тези условия на експеримента.
3.2. Пробни образци и моделни състави
Съображенията за избора на вида на пробното тяло (пробата, образеца) са следните:
- пробното тяло трябва да бъде с проста форма, подобна на тази, използвана от други изследователи, с което да се запази възможността за евентуална връзка с техните резултати;
- пробата трябва да бъде с намалено челно съпротивление при обтичането й в абразивен поток, с възможност за интензивно износване, за да се намали общата продължителност на изпитванията;
- формата и размерите на пробното тяло да са удобни за лесно измерване на размери и грапавост;
- формата и размерите да са подходящи за лесно изработване на пробното тяло;
- и накрая, пробното тяло да е с размери, съобразени с размерите на опитните уредби за изпитване и безпроблемно да се монтира (демонтира) към тях.
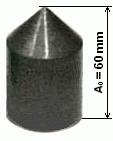 Фиг.10. Пробно тяло за износване |
Броят и видът на моделните смеси е определен при подбор на около петдесет състава,
включващи готови за употреба вносни компаунди, наложили се в практиката състави с епоксидна смола АП1, както и смеси с различни
минерални пълнители. След последователното елиминиране на тези от тях, показващи още в началото на теста повишено износване, пълен
цикъл беше проведен само с тридесет състава. Те са представени в табл.1 и са обект на по-нататъшните анализи. Важна особеност на възприетия подход е разделянето на съставите в три групи, в зависимост от вида на пълнителя и формата на зърната му (табл.1): I група - състави с метален пълнител (1-10); II група - състави с минерален пълнител с остроъгълна или ломена форма на зърната (11-20); III група - състави с минерален пълнител с кръгла форма на зърната (21-30). |
Табл.1
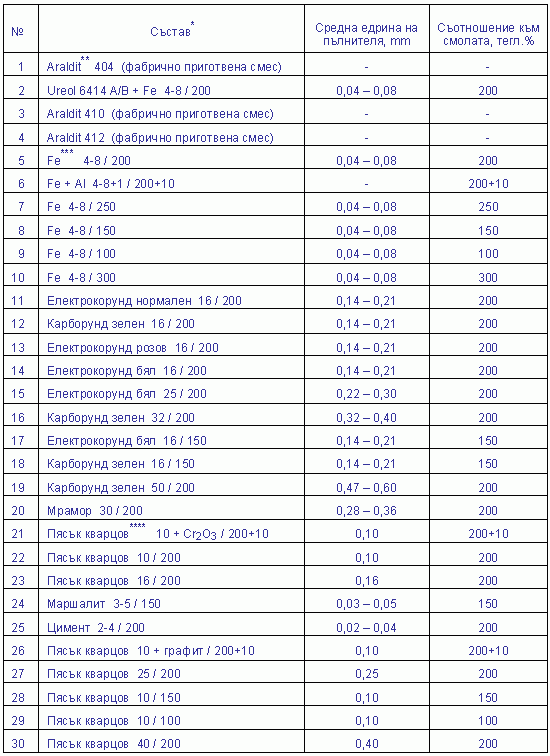
*На първа позиция е марката на фабрично приготвената моделна смес или марката на смолата (АП1) със съдържание 100%, следват вид на пълнителя, едрина на частиците му и неговото процентно съотношение спрямо смолата.
**Епоксидните смоли Araldit® и полиуретановата Ureol® са производство на Ciba-Geigy, Швейцария.
***Означеният с Fe железен прах е WPL, производство на Mannesmann, Германия.
****Кварцовите пясъци са от самостоятелни фракции и означенията не съответстват на БДС 4035-90.
Изработването на пробните тела се извършва в Лабораторията по леене при ТУ-София, при стриктно спазване на всички условия за приготвяне (вкл. предварително вакуумиране) на моделните смеси и тяхното наливане във формите. Сериите включват по еднакъв брой пробни тела, получени във вакуумирани форми и по класическата технология, по едно пробно тяло от всеки моделен състав. Всички те са предназначени за въртене в пясък. Образците за износване чрез изстрелване се правят по-късно.
« « « предходна страница съдържание на дисертацията следваща страница » » »