2. Начални показатели на пластмасовите модели
2.1.Формиране на повърхностния слой
Разликата в условията за формиране на работните слоеве на моделите, получени по коментираните технологии, произтича от използването на две съществено различаващи се една от друга форми. За изследването на тези условия са използвани класическите постановки за умокрянето и стичането на течности върху твърди тела, като е проследено изменението на динамичния макроскопичен ъгъл на умокряне Q в контактната зона между всяка една от формите и полимеризиращата епоксидна смола. Редица трудности наложиха вместо преки измервания върху фолиото на вакуумираната форма да бъдат ползвани пластмасови плочки-реплики от нея. Това стана възможно след като проведените сравнителни тестове показаха незначителни отклонения в двата случая.
Изменението на геометрията на капката смола, дозирана върху пластмасови плочки, направени по двете технологии, се регистрира чрез поредица от снимки при необходимата за изследването последователност и продължителност. Ъгълът на умокряне се определя директно върху монтирания комплект от снимки (фиг.2). Изменението на Q при вакуумираните форми (вф) с пясъчни фракции 0,25, 0,315 и 0,40 mm, и при пластмасовата форма (пф) е показано на фиг.3.

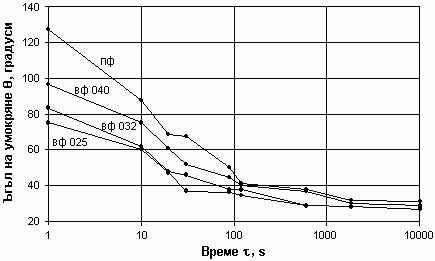
От получените резултати се установява, че при равни други условия, ъгълът на умокряне при използване на форми от класическата технология Qпф е по-голям от ъгъла на умокряне при работа с вакуумирани форми Qвф. Потвърждава се известната, но доказана и за конкретния случай зависимост на ъгъла на умокряне от релефа на умокряната повърхнина. Колкото повърхнината е с по-голяма грапавост, следователно, с по-голяма фактическа площ от наличието на микронеравности, толкова повече умокрянето се затруднява от увеличеното адхезионно взаимодействие.
В действителност, пълнителите, намиращи се в моделните смеси, променят определените тук (само за смолата) стойности. Но и в тези случаи, направените наблюдения показват, че течният компаунд умокря много добре фолиото и се стича безпрепятствено по него. Това намалява възможността за затваряне на микроскопични обеми от въздух, които се изблъскват от фронта на стичане и се разрушават в контактната зона. Подобреното умокряне на вакуумираната форма допринася много за получаването на плътен повърхностен слой на изработваните в нея пластмасови модели.
2.2.Грапавост
Комбинираното действие на фолиото, пясъка и вакуума е показано на фиг.4. При включване на вакуум към формата, фолиото покрива частично пясъчните зърна и празнините между тях. Полученият релеф се копира точно от моделната смес, след което се формира повърхнината на пластмасовия модел с една или друга грапавост.
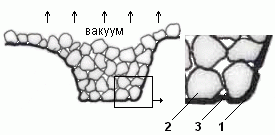 |
Фиг.4. Въздействие на фолиото, пясъка и вакуума при образуване на повърхнината на вакуумираната форма 1 - фолио; 2 - пясък; 3 - празнини между зърната. |
Плочките-реплики са направени в три вакуумирани форми, съдържащи секции, заети от стандартни пясъци по
БДС 4035-90 - 1ПК010-70, 1ПК016-70, 1ПК025-70, 1ПК0315-70, 1ПК040-70 и от отделни фракции от тях - 0,10, 0,16, 0,25, 0,315 и 0,40 mm. Вакуумът в съответната форма при отделните експерименти има стойности 0,4, 0,6 и 0,75.105 Pa. Дебелината на фолиото е 0,10 mm и е една и съща при всички опити. Режимът на вибриране на пясъка е постоянен - с честота 2790 min-1, амплитуда 0,8-1 mm и продължителност 10-15 s. Температурата на пясъка е 20-25 ºC и при опитите не се променя.
На фиг.5 е показана сглобена група от плочки. Плочка-реплика на пясъчната повърхнина от фракция 0,10 mm не е поставена, поради съвпадение по вид и стойност на Rа с плочката 2 от фракция 0,16 mm. Плочката 6, получена от контакта с фракция 0,63 mm, въпреки че е извън опитите, е включена само като илюстрация за силното влияние на едрината на пясъка върху грапавостта.
 |
Фиг.5. Плочки за изследване на грапавостта 1-класическа технология; 2-6 - вакуумирани форми с вакуум 0,75.105 Pa; 2 - фракция 0,16 mm; 3 - 0,25 mm; 4 - 0,315 mm; 5 - 0,40 mm; 6 - 0,63 mm. |
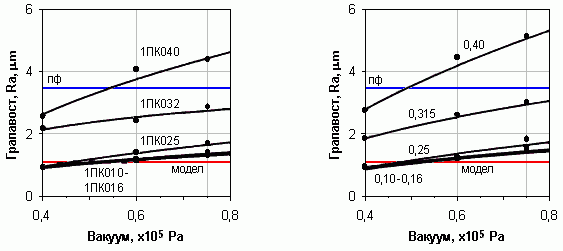
От получените резултати, усреднени след 5 измервания на Rа за всяка проба, на фиг.6-а е показано влиянието на стандартните пясъци, а на фиг.6-б - на отделните техни фракции. Средната грапавост на епоксидната плочка, получена по класическата технология е Rа=3,5 µm и на фиг.6 това е означено с хоризонтални сини линии. Грапавостта на експерименталния модел-еталон Ra=1,08 µm на същата фигура е изразена с червени линии.
а) б)
Фиг.6. Зависимост на грапавостта на моделите от използваните марки (а) и фракции (б) кварцов пясък
Резултатите от изследванията показват, че грапавостта на повърхнината на епоксидните модели, получени във вакуумирани форми, расте с увеличаване на вакуума и на едрината на пясъка, нещо напълно очаквано и предвидимо. При повечето от режимите на изработване на формата, грапавостта е по-малка от тази на образеца от класическата технология. При вакуум 0,4.105 Pa и пясъци и фракции 0,10-0,25 mm, епоксидните плочки от вакуумираните форми са с по-малка грапавост и от модела-еталон. Но зависимостта на качеството на моделите, получени във вакуумирани пясъчни форми, от условията на изработването им е слабост на технологията, която лесно може да се прояви в производствена среда при неспазване на инструкциите за работа.
2.3.Точност
При ниските стойности на свиването на епоксидните смеси, което е в рамките на 0,1-0,2%, и от факта, че веднъж направена, вакуумираната форма не променя състоянието (размерите) на работната си кухина, за точността на моделите от значение остават единствено режимите на нейното изработване.
Измерванията на размерите на работната кухина на формата е направено с помощта на модела-еталон от фиг.7. Той е снабден със стоманени ленти по дължина и по челата в двата му обособени края. След обвиването му с фолио, на определените за измерване места, се поставят постоянни магнити, които се притискат към стоманените ленти под действието на силите на привличане и от масата на пясъка около тях. Така, при вибрирането на пясъка, те остават неподвижни. При включването на вакуума към касата, магнитите преодоляват привличането си към стоманените ленти и се преместват заедно с фолиото и пясъка. При измерванията, магнитите предпазват изследваната зона от деформиране и осигуряват коректността на резултатите.
 |
а) б) |
Фиг.7. Постановка за изследване на точността а) модел-еталон; б) вакуумирана форма; 1-стоманени ленти; 2-постоянни магнити; 3-пясък; 4-сонда за измерване на вакуума. |
Експериментите са проведени с каса с височина 60 mm, при непроменящо се разположение на модела-еталон спрямо нейните стени. Работи се с едно и също количество кварцов пясък 1ПК025-70 с полукръгла форма на зърната. Фолиото, честотата и амплитудата на вибрациите са както при изследванията на грапавостта. Така, изменението на размерите А, B и C (фиг.8) е определено при изработване на формата с различен вакуум, продължителност на вибриране и използване на допълнителна тежест върху пясъка. С модела-еталон са направени и 30 пластмасови модела. Данните за изменението на техния размер А са обработени статистически с програмен продукт StatGraphics. Съпровождащите тестове показват с вероятност над 90% нормално разпределение с отклонения от симетрията и полегатостта на кривата на разпределение в допустимите граници.
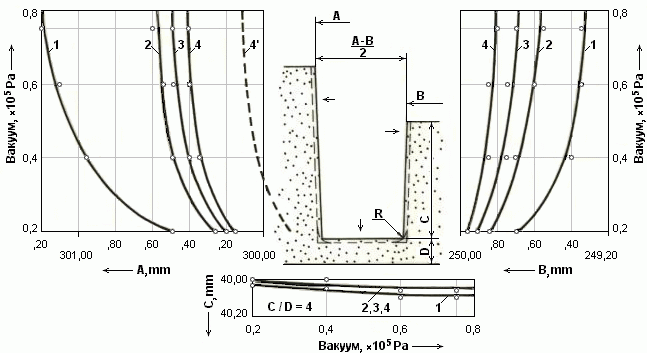
Фиг.8. Зависимост на размерите А, B и C от режимите на изработване на формата
1-без вибриране; 2-вибриране 10 s; 3-вибриране 20 s; 4-вибриране 20 s+10 kg натежаване;
4'-размер А при 0,1% свиване на модела от форма с вибриране 20 s+10 kg натежаване.
Резултатите от изследванията показват, че точността на моделите от вакуумираните форми се влияе значително от режимите на нейното изработване. При непознаване на технологичните особености или неспазване на оптималните режими могат да се получат изненадващо лоши резултати и това да постави технологията в по-неизгодна позиция от традиционната схема. А известно е, че при нея пластмасовите форми са с висока и стабилно повтаряща се точност на отпечатъка от модела-еталон. Което се отнася и до изработваните в нея пластмасови модели.
2.4.Якостни свойства
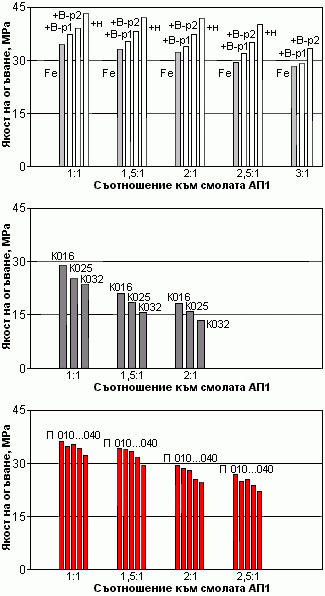
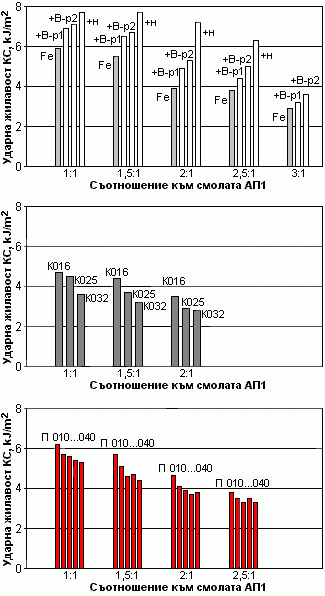
За получаването на необходимите данни за бъдещия софтуер, тук са определени якостта на огъване по БДС EN ISO 178:2002 и ударната жилавост по БДС EN ISO 179-1:2003 на съответните на стандартите пробни тела. Изборът на тези якостни характеристики е направен след анализ на причините за евентуалното разрушаване на моделите в производствени условия. Нещо, което става случайно или вследствие на груби конструктивно-технологични грешки. Тъй като якостта на моделите не зависи от технологията на изработването им, посочваните тук данни за вакуумираните форми, важат и за моделите, получени в пластмасови форми.
В изследванията е определено влиянието върху якостта на вида, едрината и количеството на пълнителя, на наличието на нишковидни материали, както и на обработването с вакуум.
Във всички случаи се използва фабрично пластифицираната смола АП1, а количеството на втвърдителя към нея е 10%. Като пълнители са подбрани три от най-често използваните на практика:
- железен прах, марка WPL (производство на Mannesmann, с ~0,01 %C и ~99,4 %Fe), фракция 0,04-0,06 mm, в тегловни
съотношения 1:1, 1,5:1, 2:1, 2,5:1 и 3:1 спрямо смолата АП1;
- електрокорунд, фракции 0,16, 0,25 и 0,32 mm, 1:1, 1,5:1 и 2:1 към смолата;
- кварцов пясък, фракции 0,10, 0,16, 0,25, 0,315 и 0,40 mm, 1:1, 1,5:1, 2:1 и 2,5:1 към смолата.
Фракциите и тегловните съотношения са в съответствие със следващите изследвания за износоустойчивостта на моделните състави.
Изработва се и ограничен комплект пробни тела с железен прах и заложени в тях нишки от стъклотъкан, в тегловно съотношение 2% към цялото количество моделна смес.
Допълнителното въздействие върху моделните смеси с метален прах се състои в:
- предварително петминутно вакуумиране заедно с втвърдителя във вакуумкамера при вакуум 0,6.105 Pa и следващо
заливане (режим В-р1),
- или чрез вакуумкамера, разположена над работната кухина на формата, при вакуум 0,2.105 Pa, през първите два
часа след заливането (режим В-р2).
Резултатите от опитите са показани на фиг.9.
 |
 |
| а)
б) Фиг.9. Якостни показатели а) якост на огъване; б) ударна жилавост; Fe-железен прах; К-електрокорунд; П-пясък; н-нишки; В-р1 - предварително вакуумиране; В-р2 - вакуумиране при полимеризацията. |
Изследванията на свойствата на пластмасовите модели, които се получават по време и непосредствено след тяхното изработване, преди още да бъдат поставени в експлоатационната среда,
- подпомагат някои обяснения за различното износване в началните моменти от работата на моделите от двете технологии (разлики при формирането на повърхностния слой и различна грапавост),
- а данните за грапавостта и якостта са включени в информационната база на софтуера за прогнози, и ще служат като едно
ограничение, с което неговите потребители ще трябва да се съобразяват при избора си на един или друг моделен състав.
« « « предходна страница съдържание на дисертацията следваща страница » » »