II. Съдържание на дисертационната работа
1. Изработване на пластмасови модели във вакуумирани форми
Технологията произлиза от известния в леярското производство V-процес, като във вакуумираната форма се залива моделна смес
(компаунд) вместо метал. Докато при леене на метал фолиото се стопява и формата се разхермертизира, при изработването на пластмасови модели фолиото и формата запазват своето първоначално
състояние през целия технологичен процес. Течният компаунд умокря фолиото много добре, а готовият пластмасов модел се отделя лесно от него, защото липсва залепване. Поради близост с V-процеса,
основната схема (фиг.1) на технологията не е патентована.
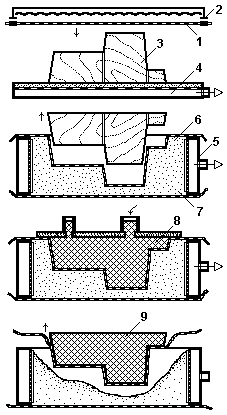
Фиг.1. Основна схема на технологията
а) обвиване с фолио; б) изваждане на модела-еталон; в)
наливане на смес; г) изваждане на готовия пластмасов модел.
1-фолио; 2-нагревател; 3-модел-еталон;
4-вакуумкамера; 5-каса; 6-пясък; 7-вакуумирана форма; 8-компаунд;
9-пластмасов модел. |
а)
б)
в)
г)
|
Възможните други решения са създадени от автора на настоящия материал, като повечето от оригиналните схеми са защитени с авторски свидетелства
и патенти. Те се отнасят до изработването на вакуумирани форми, на модели и сърцеви кутии, както и до някои конструкции на необходимите подмоделни плочи, каси и вакуумиращи системи.
Сравненията с широко разпространената технология с използване на пластмасови форми са следните:- моделите, изработени във вакуумирани форми запазват положителните
страни на пластмасовите модели, получени по традиционната технология - ниска цена, добра износоустойчивост, намалено прилепване на формовъчните смеси, химическа и водоустойчивост;
- технологията с използване на вакуумирани форми превъзхожда изработването на модели по традиционната технология с повишената гъвкавост на производствения процес. Бързото изработване на
няколко и повече на брой вакуумирани форми, позволява получаването на множество модели от един модел-еталон за минимално време. Така се решава всяка една нормална или спешно възникнала
производствена необходимост от моделна екипировка;
- използваните модели-еталони могат да бъдат и от материали с ниска якост, защото изваждането им от вакуумираната форма е безпроблемно;
- пластмасовите модели не се термообработват, тъй като вакуумираната форма е податлива и не създава условия за възникване на напрежения в тях;
- за осъществяване на технологията са
необходими съоръжения и в този смисъл, най-лесно е нейното приложение в заводи с инсталации за производство на отливки по
V-процеса;
|
- технологията е зависима от енергийни източници и тук е в силно неизгодна позиция, спрямо традиционната схема;
- необходимо е по-голямо внимание върху технологичния режим, отколкото при работа с постоянни форми, тъй като неправилното изработване на вакуумираната форма може да влоши сериозно размерната
точност и грапавостта на повърхнината на моделите;
- вакуумираната форма е еднократна и за разлика от постоянните пластмасови форми, не може да се транспортира и предлага за използване от
други производители на екипировка, ако се наложи.
|
Всичко това показва, че двете технологии не бива да се противопоставят, а трябва да се използват съвместно, когато това е възможно, в зависимост от конкретната производствена
необходимост.
« « « предходна страница
съдържание на дисертацията
следваща страница » » »
|