2.4.7.3. Общо илюстративно описание на процеса на износване
С представените тук схеми се визуализират по-важните моменти от процеса на износване на пластмасови модели с пълнители пясък, железен прах и корунд. Всяка отделна илюстрация показва състоянието на най-интензивно износваната наклонена под 45° стена, каквато е ситуацията на 5 mm под заобления връх на пробните тела от фигури 72 и 75. Визуализацията има спомагателни функции и не служи за някакви измервания, поради което се приема за допустимо извършеното в софтуера обвързване на наклонените под 45° изображения с намаляването на размера при върха (по дължина) на пробата. Това приемане позволява нужната синхронизация на схемите с изменението на вече дефинираните граници на износване n и N. Без да се навлиза в конкретика, отнасяща се до вида на работната повърхнина на който и да е леярски модел, както и до начина на формоване, на този етап схемите са напълно достатъчни за илюстративното изграждане на софтуера за прогнози, с което се изпълнява изцяло поставената преди задача.
Разглежданията са направени в съответствие с реда, възприет при определянето на параметрите на работните слоеве на различните пълнители. За краткост, тук са показани само измененията на повърхността на моделите, получени във вакуумирани форми.
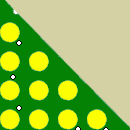
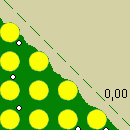
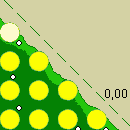
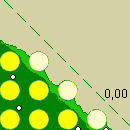
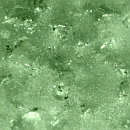
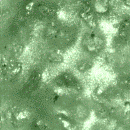
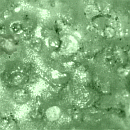
За илюстрирането на отделни елементи от процеса на износване при избор на пълнител кварцов пясък и зелен оцветител (състав 21 от табл.9) се използват осем основни схеми (фиг.109). Първата от тях се отнася за началното състояние на работната повърхнина. Останалите седем схеми показват развитието на процеса и се съчетават с три съответстващи им снимки на структурата (фиг.109). Всички те са пригодени за вграждането им във фрейма на софтуерния продукт.
 |
  |
 |
Фиг.109 |
Седемте схеми на изменящата се при абразивното въздействие повърхнина са обвързани с намаляването на размер. Така, първата позиция (отляво надясно) показва положението при износване в интервала 0,01-0,05 mm, втората в интервала 0,06-0,10 mm, третата при 0,11-0,14 mm, четвъртата при 0,15 mm, петата при 0,16-0,20 mm, шестата при 0,21-0,24 mm, а седмата при 0,25 mm. За да се обхване целият разглеждан в експерименталната част интервал от 0,01 mm до 1,6 mm (или, който и да е друг), определен комплект от фигури (схеми+снимки) се повтаря необходимия брой пъти, като над прекъснатата и наклонена под 45° линия, в софтуера, се сменя надписът за нивото (0,20, 0,40, 0,60, 0,80, 1,00, 1,20 и 1,40). Направената синхронизация тук не е представена.
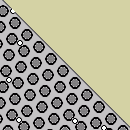
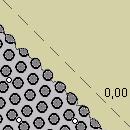
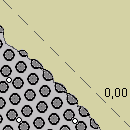
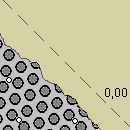
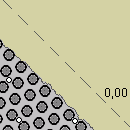
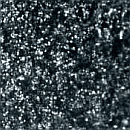
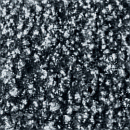
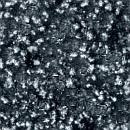
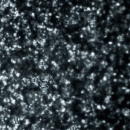
За илюстриране на процеса на износване при пластмасови модели с пълнител железен прах (състав 5 от табл.9) се използват тринадесет основни схеми (фиг.110). Съответстващите им структурни снимки са на същата фигура. Всяка схема е обвързана с намаляването на размер в определен интервал от стойности, а цялата серия от 12 схеми (без началната) отговаря на износване с 0,20 mm. В софтуера, за покриване на диапазона до 1,6 mm, серията се появява необходимия брой пъти с указване на съответното ниво.
 |
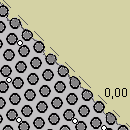
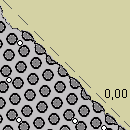
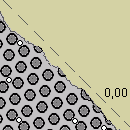
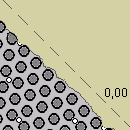 
 Фиг.110 |
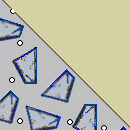
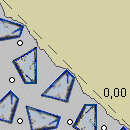
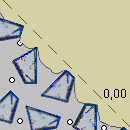
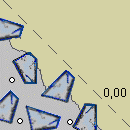
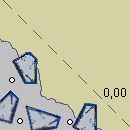
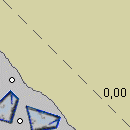
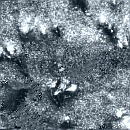
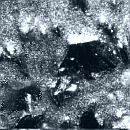
За илюстриране на износването при пластмасови модели с пълнител електрокорунд (състав 11, табл.9) се използват шест схеми (фиг.111) и четири снимки на структурата. И в случая, всяка схема отговаря на намаляването на размер в интервал от стойности, а цялата серия от 5 схеми (без тази за изходното състояние) показва износване на състава с 0,20 mm. И тук в софтуерния продукт следва повторение на ситуациите за обхващане на целия интервал 0,01 - 1,6 mm при променени надписи за разглежданото ниво.
 |
  |
 Фиг.111 |
За другите състави от табл.9, които са предмет на софтуера за прогнози, постановката е аналогична, като визуализирането им ще бъде достъпно единствено в неговата пълна версия.
Представените схеми допълват наблюдаваните и регистрирани по време на експерименталната работа състояния на опитните образци, и включват следните по-важни моменти от тяхното износване чрез изстрелване.
В началото, пясъкът (формовъчната смес) започва активно да изрязва обеми от смолата, намираща се на повърхността. Това не може да бъде показано на статичните фигури, но трябва да се отбележи, че този процес е по-бавен при слоеве, структурирани във вакуумирани форми. Гланцираната им повърхност отблъсква струята и не позволява значително врязване на пясъчни зърна в нея. При образците и моделите от класическата технология, които са с повишена грапавост, смолата пада много бързо.
Около дефектите (шуплите) се оформя активна зона на разрушаване. Шуплите се разширяват бързо и когато са близо до пълнителите, подпомагат подкопаването на зърната им. Наличието на подобни центрове създава благоприятни условия за ускорено износване, настъпващо много по-късно в бездефектните зони.
Постепенно, много от частиците на пълнителя започват прякото си противодействие срещу абразивния поток и състоянието на повърхността се стабилизира за продължителен период от време. Това е добре изразено при по-твърдите от пясъчната струя корундови зърна, както и при металните прахове. Металните частици се деформират и заемат благоприятно положение в работния слой, предпазващо околната смола от по-нататъшен контакт с пясъка.
В хода на износването, с отстраняването на смолата, свързваща частиците на пълнителя, за различно време се стига до състояние, при което пълнителят се оказва конзолно закрепен. Става възможно откъртването на цели зърна или на части от тях. Сферичната форма е по-податлива към цялостно отстраняване, което се определя от по-малката площ на контакта със смолата. Ломената форма, особено при препокриване между съседни зърна, предопределя склонността към отчупване на частици от твърдите, но крехки пълнители. Малките размери при дребните пълнители са предпоставка за откъсване на цели зърна заедно със смолата около тях. Идва и времето, когато положението на деформираните и изтънени метални пластинки става неустойчиво, и премахването им се извършва много лесно. В резултат на всичко това се откриват кухини и неравности, съседните зърна се подкопават и много скоро те също се изронват.
Независимо от вида на пълнителя, в определен момент се отстранява цял ред от него и следва износването на нов слой смола. За разлика от началното състояние, грапавостта е по-голяма. Затова и процесът протича по-интензивно, като изпъкналите части на неравностите се разрушават, а вдлъбнатините се разширяват и подпомагат откриването на следващия слой пълнител.
Такъв е преобладаващият характер на износването, разгледан доста фрагментарно и според съдържанието на илюстрациите. В действителност, всред огромното разнообразие на конфигурации от работни повърхнини на леярски модели, процесът е с множество междинни, заедно протичащи и препокриващи се състояния, които се развиват с различна скорост в различните периоди от време.
« « « предходна страница съдържание следваща страница » » »