2.3.4. Точност
35 години след откриването на вакуумното формоване, след редица основополагащи публикации по темата на признати автори [66-68, 73-76] и след многото натрупан опит и информация от световноизвестни компании [77-79], работещи по метода, днес на всяко изследване за точността на вакуумираните форми, и на получаваните в тях отливки - все същото, дали те са наречени модели или кокили, може да се погледне като на едно самоцелно, претенциозно с позакъснялата си "новост", и напълно самозадоволително начинание.
За да се избегне тази справедлива оценка, а и поради това, че въпросът е малко встрани от целите на разработката, защото не носи ползи за информационната база на софтуера, тук са представени в много сбит вид резултатите от изследванията за точността на вакуумираната форма и на пластмасовите модели, изработвани в нея.
И така, очаквано е, че точността на моделите ще се определя от режимите на изработване на вакуумираната форма и от свиването на залятия в нея компаунд.
Производители на епоксидни смеси [32] и различни автори [28, 35] посочват, че след втвърдяването на смолата, при наличие на пълнители към нея, свиването е в рамките на 0,1-0,2%. Тези ниски стойности се потвърждават и от наблюденията в практиката. Затова, тук е възприето, че този фактор не се изменя, с разбирането, че за едрогабаритните пластмасови модели, при проектиране на техните модели-еталони, свиването трябва да се компенсира.
Характерно за вакуумираната форма в случая е, че веднъж направена, тя не променя състоянието (размерите) на работната си кухина, в която се налива моделната смес, тъй като не се разхерметизира и с нея повече не се извършват никакви манипулации.
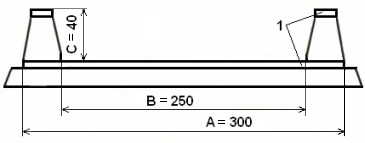
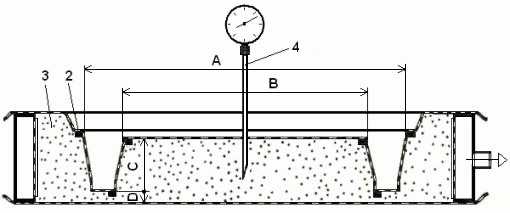
Измерванията на размерите на работната кухина на формата при различните режими на изработването й е направено с помощта на модела-еталон от фиг.43. Той е снабден с калибровани стоманени ленти 1 (фиг.61-а) по дължина и по челата в двата му обособени края. След обвиването му с фолио, на определените за измерване места, се поставят постоянни магнити, които се притискат към стоманените ленти под действието на силите на привличане и допълнително - на масата на пясъка около тях. Така, при вибрирането на пясъка, те остават неподвижни. Полето им е слабо, а сечението им е малко (4 х 2 mm), така че при изключването на вакуума от моделната плоча и включването на вакуума към касата, магнитите преодоляват слабото си привличане към стоманените ленти и участват заедно с фолиото и с пясъка при евентуалното им преместване в една или друга посока. Те не се влияят (изместват) и от движението на модела-еталон при изваждането му от формата. Така, магнитите 2 (фиг.61-б) остават неподвижно вградени в пясъка 3 и при измерванията на размерите предпазват изследваната зона от деформации, като се осигурява коректността на получаваните резултати. Вакуумът във формата се измерва със сонда 4.
а)
б)
Фиг.61
В експерименталната форма се използва един и същ пясък 1ПК025-70. Той е със степен на еднородност около 70% и според БДС 4035-90 попада в групата на средноеднородните пясъци. Известно е [68, 73, 74], че при такива пясъци дребните им фракции се разполагат между по-едрите зърна, което увеличaва обемната плътност на пясъка, както и контактната повърхнина между песъчинките. Това осигурява повишена якост и твърдост на вакуумираната форма.
В споменатата литература, при изработване на вакуумирани форми с противопригарни покрития при леене на метал, се препоръчват пясъци с по-груба (ръбеста) повърхнина на зърната, за да се увеличи коефициентът на триене и да се постигне по-висока якост. Но при изработване на пластмасови модели, където покрития не се използват, остроъгълните зърна увеличават грапавостта на моделите. Ето защо, формата на зърната на пясъка и тук е полукръгла, каквато беше и при опитите за грапавостта. Експериментите са проведени в каса с височина 60 mm, при непроменящо се разположение на модела-еталон спрямо нейните стени, като се работи с едно и също количество кварцов пясък. При всички опити полиетиленовото фолио е с дебелина 0,10 mm и при обвиването моделът се поставя напречно на посоката на изтегляне на фолиото при неговото производство. Броят на вибрациите в минута се поддържа постоянен и е 2790, при амплитуда
0,8-1 mm, в съответствие с характеристиките на вибраторите от разпространяваните в България инсталации за изработване на модели. Така, от многото фактори, влияещи върху точността на работната кухина на вакуумираната форма, остават само два - стойността на вакуума и продължителността на вибриране, опитите значително намаляват и отпада необходимостта от правенето на специален експериментален план.
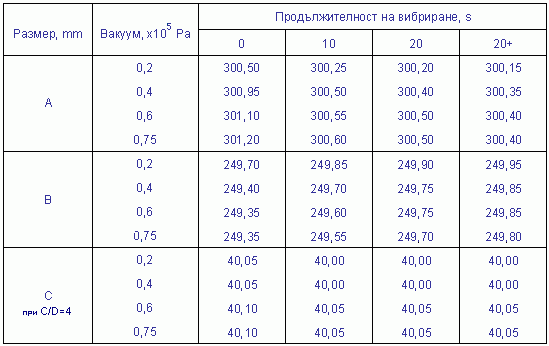
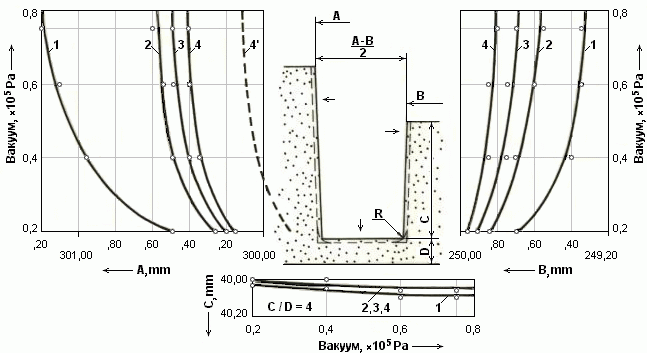
Изменението на размерите А, B и C (табл.6 и фиг.62) е определено при следните няколко режима на изработване на формата:
- вакуум 0,2, 0,4, 0,6 и 0,75.105 Pa, без вибриране (криви 1),
- с вибриране 10 s (криви 2) и 20 s (криви 3),
- вибриране 20 s, заедно с 10-килограмова метална плоча над пясъка, (криви 4), като в табл.6 това е означено с 20+.
Измерванията се извършват с шублер с точност 0,05 mm.
Табл.6
Фиг.62
От опитите се потвърждава известното положение, че силно влияние върху размерите има обстоятелството дали се вибрира или не, а когато се вибрира, както това е на практика, при еднаква честота на вибрациите, влияе тяхната продължителност, с ефект до около десетина секунди.
При включване на вакуум към касата след вибрирането, пясъкът се доуплътнява и формата се свива, нещо, което също отдавна е известно. Така, размерите А и С (фиг.62) се увеличават, а размерът B намалява. Измененията на А и B зависят както от вакуумирането, така и от продължителността на вибриране, и са в рамките на 0,05-0,20% (А) и 0,02-0,18% (B).
В резултат на общото изменение на А и В, размерът (А+В)/2 на показаната на фиг.62 част от работната кухина във всички случаи се уголемява. Уголемяването е максимално с 2,06% при вакуум 0,75.105 Pa - вибриране 10 s, и минимално с 1,19% при същия вакуум и 20-секундно вибриране с тежест. Тези данни сочат, че могат да възникнат проблеми при изработване на модели с подобни изпъкнали участъци в съчетание с високи изисквания за точност.
Получените стойности за размера С, при съотношение към разстоянието D до неработната повърхнина на формата C/D = 4, при трите режима на вибриране съвпадат, а максималното отклонение при различното вакуумиране достига 0,13%. Експериментите с поредица от други съотношения до C/D = 1 не са показани тук, защото резултатите се препокриват с тези при използване на тежест при вибрирането. С нейната употреба се постига почти същата обемна плътност на пясъка, както и при C/D = 1.
Очаквано е при тези изменения на размерите на работната кухина във всички случаи да се образуват различни по големина закръгления R (фиг.62), но появата им е забележима само, ако не се вибрира. Те най-често съвпадат с леярските закръгления, но са неблагоприятни и изискват допълнително обработване, когато са в марките на сърцата при прехода им към основната част на модела.
Може да се твърди, че при посочените на фиг.62 изменения режим-размер, е възможно да се стигне и до положение, когато получаваните размери на работната кухина на формата компенсират свиването на компаунда (0,1-0,2%), ако то не е било предвидено при проектирането на модела-еталон. Прекъснатата линия 4' в графиката, отнасяща се за размер А, показва 0,1% свиване на модела при форма, реализирана при вибриране 20 s и натежаване с метална плоча.
Възможността за изменение на размерите на работната кухина на вакуумираната форма, предопределя използването на някои режими (напр., с краткотрайно вибриране от няколко секунди), при които размерите на изработваните модели могат да се увеличават в определени граници, за да се компенсира свиването на бъдещите отливки. Това е добре да се прилага при производство на пластмасови модели, когато за модел-еталон се използва отливка с намалени от свиването й размери.
Въз основа на резултатите от табл.6 (без тези от последната колона, 20+) тук са показани регресионните уравнения (23-25) за изменението на размери А, В и С, mm, в зависимост от стойността на вакуума, x105 Pa, (х1) и продължителността на вибриране, s, (x2):
yA = 300,485 + 0,796x1 - 0,027x2 (23) ,
yB = 249,712 - 0,495х1 + 0,016x2 (24) ,
yC = 40,014 + 0,109х1 - 0,003x2 (25) .
yB = 249,712 - 0,495х1 + 0,016x2 (24) ,
yC = 40,014 + 0,109х1 - 0,003x2 (25) .
И тук, уравненията са изведени с програмен продукт StatGraphics. Известно е, че при този тип програми заедно с уравненията излизат пълни статистически анализи, а коментарите към тях също са многообхватни. За да не се претрупва изложението с често пъти ненужно широка за случая информация, тук проверката за адекватност е направена чрез критерия на Фишер F. Използвани са данни и от монографията на Е.Божанов и И.Вучков "Статистически методи за моделиране и оптимизиране на многофакторни обекти" [80]. Най-общо може да се твърди, че избраният линеен модел за трите размера с вероятност 0,95 се съгласува с експерименталните данни, тъй като при проверката изчисленият от програмата Fизч (F-ratio) има по-гoляма стойност от табличната (стандартната) стойност на критерия F. При уравнението за размер А, Fизч > F =
21,15 > 5,12, за размер В, Fизч > F = 34,26 > 5,12 и за размер С, Fизч > F = 16,54 > 5,12. Счита се, че това е напълно достатъчно за преминаване към следващите описания на работата.
С модела-еталон от фиг.43 са изработени 30 експериментални пластмасови модели (фиг.63), умишлено без стриктно отчитане на режимите на получаване на формата, както обичайно става на практика. На фиг.64 са резултатите от рутинното статистическо обработване на данните за изменението на размер А. То е осъществено също с цитирания вече StatGraphics. Съпровождащите тестове на данните от измерванията показват с вероятност над 90% нормално разпределение с отклонения от симетрията и полегатостта на кривата на разпределение в допустимите граници.

Фиг.63
 Фиг.64
Най-общо, резултатите от изследванията показват, че точността на моделите от вакуумираните форми се влияе значително от режимите на нейното изработване. При непознаване на технологичните особености или неспазване на оптималните режими могат да се получат изненадващо лоши резултати и това да постави технологията в по-неизгодна позиция от традиционната схема. А известно е, че при нея пластмасовите (негативни) форми са с висока и стабилно повтаряща се точност на отпечатъка от модела-еталон. Което се отнася и до изработваните в нея пластмасови модели.
Проведените размерни анализи на пластмасови модели, направени в Лабораторията по леене, ТУ-София и продадени за работа в производствени условия, показват, че при спазване на технологията, всички модели задоволяват изискванията на потребителите без изключение.
« « « предходна страница съдържание следваща страница » » »