Краткото представяне на по-важните елементи от оригиналната технологична схема на CIBA-GEIGY - Швейцария е направено със специалното разрешение на фирмата.
Най-общо, технологичният процес за изработване на леярски модели от епоксидни смоли обхваща:
- изработване на негативна форма;
- наливане на епоксидна смес във формата, полимеризация на смолата и изваждане на модела;
- термична обработка и довършителни работи.
Поставя се дървена или метална рамка с необходимите размери.
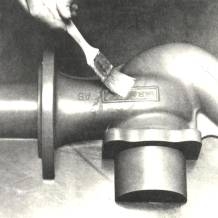
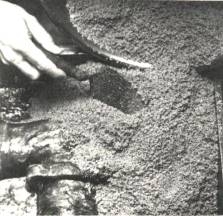
Върху модела-еталон се нанася повърхностен слой от моделна смес (фиг.2). След това, рамката се запълва с приготвена в колерганг пълнежна смес (фиг.3) от кварцов пясък и епоксидна смола. Сместа се уплътнява (фиг.4) и изглажда.
 |
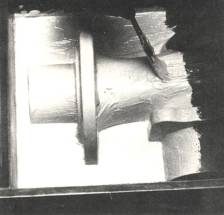 |
| Фиг.1 | Фиг.2 |
 |
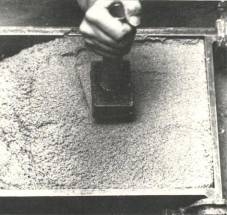 |
| Фиг.3 | Фиг.4 |
Времето за втвърдяване на изработените форми е около 10 часа, след което, моделът-еталон се изважда.
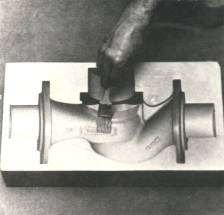
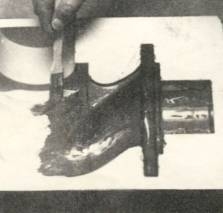
По повърхността на изработената негативна форма се нанася разделителна обмазка (фиг.5) и се оформя работният слой на бъдещия модел (фиг.6). Този слой съдържа необходимите пълнители, осигуряващи износоустойчивостта.
 |
 |
| Фиг.5 | Фиг.6 |
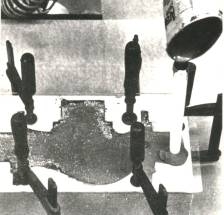
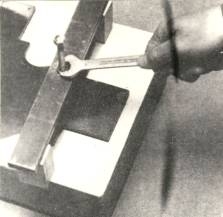
Преди още слоят да е загубил лепливостта си, формата се затваря с обмазана с разделител плоча и се долива епоксидна смес (фиг.7). Към плочата се поставят необходимите закрепващи и центроващи елементи, които след втвърдяването на смолата остават в пластмасовия модел. Например, вграждането на гайки улеснява изваждането на готовия модел (фиг.8). За същата цел могат да се използват и предварително поставени в негативната форма избутвачи.
 |
 |
| Фиг.7 | Фиг.8 |
За да се повиши якостта и да се премахнат остатъчните напрежения от затруднено свиване, моделите (преди изваждане от формата) се подлагат на термична обработка при режим:
- нагряване до 50º С и задържане около 24 часа;
- охлаждане до температура 30º С и задържане 8-10 часа;
- охлаждане до стайна температура в камерна пещ.
Едрогабаритните модели най-често се изваждат от формите след около десет денонощия без провеждане на термообработка.
Довършителните работи са рутинни и тук не се разглеждат.
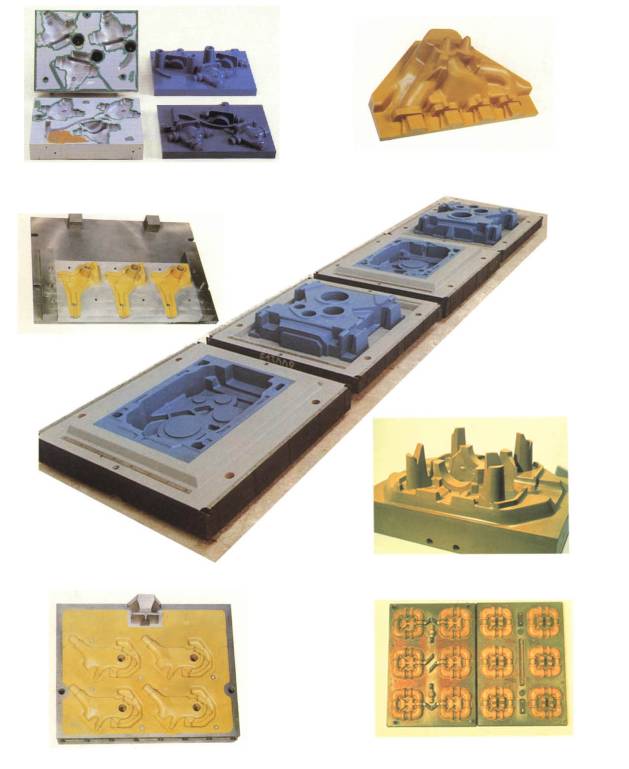
На фиг.9 са показани негативни пластмасови форми, модели и моделни плочи, произведени по различни варианти на описаната технология.
 |
| Фиг.9 |